

Quali sono le cause di spruzzatura irregolare e difetti di sovraspruzzo? La macchina per colla a caldo offre soluzioni di incollaggio complete.
2026-09-02 10:41Nell'applicazione di adesivi industriali, pochi millimetri possono fare una grande differenza.
Uno schema di spruzzatura leggermente troppo ampio può contaminare il bordo di un prodotto. Un'erogazione di colla instabile può creare un'adesione debole in un'area e un eccesso di adesivo in un'altra. Quando questi problemi si ripetono centinaia o migliaia di volte per turno, il risultato non è solo un problema estetico, ma può diventare un costo di produzione misurabile.
Per i produttori che lavorano con materassi, interni automobilistici, imballaggi, articoli in pelle, calzature, materiali compositi, bordatura, confezionamento di profili, borse per corriere, borse con manici, rilegatura di libri e prodotti per la filtrazione dell'aria,spruzzatura irregolare e sovraspruzzosono due sfide comuni che meritano maggiore attenzione durante la selezione delle apparecchiature.
Il problema viene spesso erroneamente interpretato come un problema di qualità dell'adesivo.
In realtà, i difetti di spruzzatura possono derivare da diversi fattori interagenti:
Viscosità dell'adesivo + temperatura + pressione + design dell'ugello + distanza di spruzzatura + movimento della pistola + caratteristiche del substrato + controllo della macchina.
Ecco perché scegliere un sistema di spruzzatura di adesivo termofusibile adatto è più complicato che selezionare semplicemente una macchina con una maggiore capacità di fusione.
Saipu Electromechanical Device Co., LtdSaipu è specializzata nella ricerca e sviluppo, produzione, vendita e assistenza post-vendita di apparecchiature per la spruzzatura di adesivi termofusibili. Con applicazioni che coprono molteplici settori industriali, Saipu fornisce soluzioni integrate per la spruzzatura di adesivi, progettate in base al processo di incollaggio effettivo piuttosto che alle specifiche di una singola macchina.
Quindi, quali sono le cause della spruzzatura irregolare e della sovra-spruzzatura e come possono i produttori scegliere l'attrezzatura giusta per risolvere questi problemi?
1. Il problema dell'utente: perché la spruzzatura a caldo risulta irregolare?
Immaginate una linea di produzione che funziona a velocità costante.
All'inizio del turno, il getto di spruzzo appare accettabile.
Dopo diverse ore, tuttavia, gli operatori notano:
Un lato riceve più adesivo dell'altro.
La larghezza dello spruzzo diventa irregolare.
L'adesivo raggiunge aree al di fuori della zona di incollaggio.
La colla si accumula intorno all'ugello.
Alcuni prodotti richiedono ritocchi manuali.
Il consumo di adesivo aumenta gradualmente.
Gli operatori regolano frequentemente la pressione o la temperatura.
È qui che i responsabili della produzione devono guardare oltre la semplice pistola a spruzzo.
1.1 Temperatura adesiva instabile
L'adesivo termofusibile deve essere lavorato entro un intervallo di temperatura appropriato, specificato dal fornitore dell'adesivo.
Se la temperatura è troppo bassa, la viscosità può aumentare e l'adesivo potrebbe non atomizzarsi o distribuirsi come previsto.
Se la temperatura è troppo elevata o l'adesivo rimane riscaldato per troppo tempo, il materiale può subire un'esposizione termica non necessaria.
Pertanto, la stabilità della temperatura non è semplicemente una questione di "riscaldamento".
Influisce direttamente sulla coerenza del processo di candidatura.
1.2 Pressione di spruzzo errata
La pressione dello spruzzo influisce sul modo in cui l'adesivo fuoriesce dall'ugello.
Se la pressione è troppo bassa, il getto di spruzzo potrebbe risultare incompleto o irregolare.
Se la pressione è eccessiva, l'adesivo può fuoriuscire dall'area di incollaggio prevista, aumentando il rischio di spruzzi eccessivi.
Un sistema adesivo professionale dovrebbe quindi garantire condizioni di pressione controllabili e ripetibili, anziché costringere gli operatori a effettuare frequenti regolazioni manuali.
1.3 La scelta dell'ugello è importante
Non esiste un ugello universale adatto a ogni applicazione.
Un produttore di materassi potrebbe richiedere uno schema di spruzzatura diverso da quello di un produttore di tessuti per interni automobilistici.
Le applicazioni di imballaggio possono richiedere linee strette, mentre la laminazione composita può richiedere una copertura più ampia.
L'ugello deve quindi essere selezionato in base a:
Tipo di adesivo
Viscosità
Larghezza del rivestimento richiesta
Distanza di spruzzo
Substrato
Velocità di produzione
Peso dell'adesivo richiesto
Una mancata corrispondenza tra ugello e applicazione può causare una nebulizzazione eccessiva anche quando la macchina stessa funziona correttamente.
2. Selezione del prodotto: cosa dovrebbe cercare una fabbrica in una macchina per colla a caldo?
Quando le fabbriche acquistano un sistema di incollaggio a caldo, l'errore più comune è quello di confrontare le macchine basandosi unicamente sulla capacità di fusione.
Per esempio:
“La macchina A ha un serbatoio più grande della macchina B, quindi la macchina A deve essere migliore.”
Non necessariamente.
Una valutazione orientata alla produzione dovrebbe esaminare l'intero percorso di adesione:
Fusione → Riscaldamento → Pompaggio → Pressione → Tubo riscaldato → Pistola a spruzzo → Ugello → Substrato
Ciascun componente può influenzare il modello di spruzzo finale.
Un adattoMacchina per colla a caldodovrebbe pertanto garantire un riscaldamento stabile dell'adesivo, un'erogazione costante e parametri di applicazione controllabili.
Ancora più importante, deve essere compatibile con il processo produttivo del cliente.
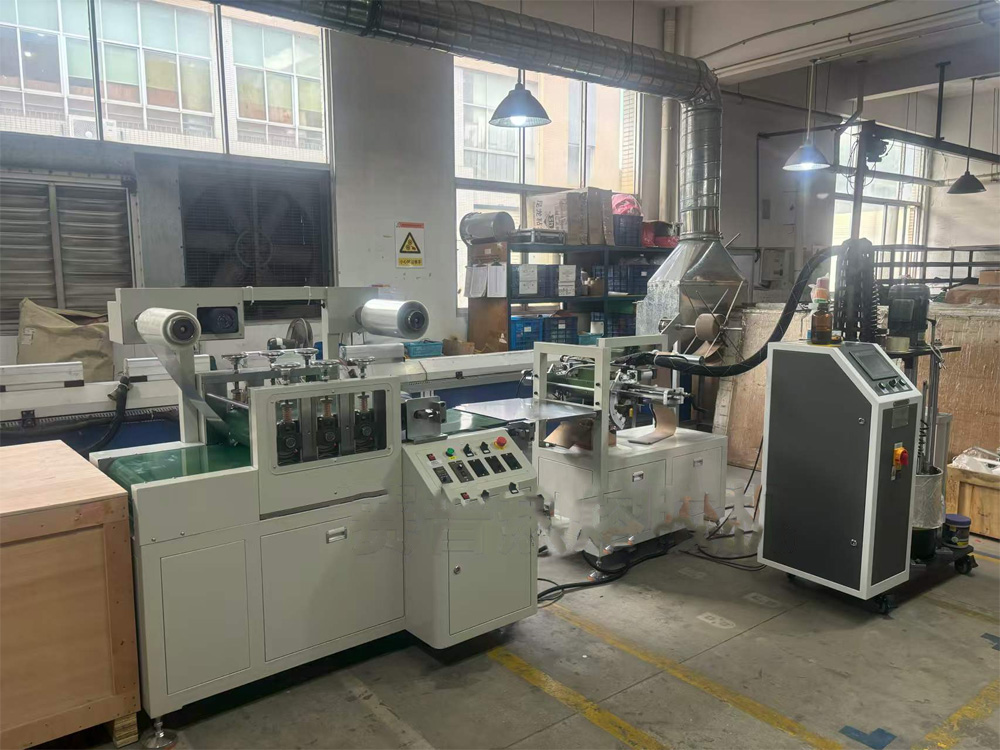
3. Come fa un sistema completo di adesivo termofusibile a controllare la qualità della spruzzatura?
Un sistema ben progettato dovrebbe consentire agli ingegneri di produzione di stabilire condizioni di processo ripetibili.
Le variabili chiave includono in genere:
| Parametro | Impatto sulla produzione | Cosa dovrebbero valutare gli acquirenti |
|---|---|---|
| Temperatura dell'adesivo | Influisce sulla viscosità e sul flusso | Controllo stabile della temperatura |
| Uscita della pompa | Determina la fornitura di adesivo | stabilità dell'output |
| Pressione | Influenza il modello di spruzzo | pressione regolabile |
| Ugello | Determina la larghezza/il modello di spruzzo | Selezione specifica per l'applicazione |
| Distanza di spruzzo | Modifiche alla copertura | Posizionamento ripetibile dell'arma |
| Velocità di linea | Influisce sulla distribuzione dell'adesivo | Adattare la macchina alla velocità di produzione |
| Viscosità adesiva | Influisce sull'atomizzazione/flusso | Abbinare l'attrezzatura all'adesivo |
| Riscaldamento del tubo flessibile | Previene le variazioni di viscosità durante l'erogazione | monitoraggio indipendente della temperatura |
| Condizione del filtro | Influisce sulla stabilità del flusso | Ispezione e manutenzione semplici |
| controllo delle armi | Determina il comportamento di apertura/chiusura | Risposta rapida e ripetibile |
I valori operativi esatti devono essere sempre confermati tramite dati tecnici sull'adesivo e prove di produzione.
Ciò è particolarmente importante perché non esiste una "temperatura ottimale", una "pressione ottimale" o una "distanza di spruzzatura ottimale" universali per ogni adesivo termofusibile.
4. Scenari applicativi: un'unica piattaforma di apparecchiature, molteplici processi di incollaggio
Uno dei motivi per cui gli acquirenti industriali prendono sempre più in considerazione i sistemi integrati di fusione a caldo è la diversità della produzione moderna.
Lo stesso produttore può realizzare diverse categorie di prodotti, ognuna delle quali richiede una diversa modalità di applicazione dell'adesivo.
Produzione di materassi
La produzione di materassi può comportare l'incollaggio di schiuma, tessuto e altri materiali.
Un sistema di spruzzatura potrebbe dover coprire aree relativamente ampie mantenendo una distribuzione uniforme dell'adesivo.
Se il getto di spruzzo è troppo ampio, l'adesivo può raggiungere aree che non necessitano di incollaggio.
Se il disegno è troppo stretto, la copertura di adesione potrebbe risultare insufficiente.
L'attrezzatura dovrebbe quindi consentire di adattare la larghezza dello spruzzo e il processo di applicazione alla struttura del materasso e alla velocità di produzione.
Interni automobilistici
I componenti interni delle automobili spesso includono tessuti, schiuma, substrati compositi e materiali decorativi.
Le applicazioni possono includere:
Protagonisti
Pannelli delle porte
Materiali di rifinitura
Componenti acustici
Tessuti per interni
Per queste applicazioni, la consistenza dello spray è importante perché un eccesso di adesivo può influire sull'aspetto, sul peso e sulla maneggevolezza del materiale.
Un sistema di fusione a caldo configurato correttamente può aiutare i produttori a stabilire un processo di applicazione più ripetibile.
Confezione
Nella produzione di imballaggi, la velocità è spesso un fattore determinante.
Cartoni, sacchetti, maniglie e materiali di imballaggio laminati possono richiedere un'applicazione rapida dell'adesivo.
Uno schema di spruzzo stabile contribuisce a ridurre:
Contaminazione adesiva
Rilavorazione manuale
Consumo eccessivo di adesivo
Pulizia non necessaria
Nelle linee di confezionamento ad alta velocità, la reattività delle apparecchiature e la sincronizzazione con la linea di produzione diventano particolarmente importanti.
Articoli in pelle e calzature
La produzione di pelle e calzature può comportare superfici irregolari, zone di incollaggio ristrette e diverse combinazioni di materiali.
Il sistema di nebulizzazione potrebbe quindi richiedere un controllo dell'applicazione più preciso.
Un getto di spruzzo più ampio non è necessariamente migliore.
In molti casi, l'obiettivo è:
Applicare la giusta quantità di adesivo nel punto giusto.
Questo principio è alla base di un'applicazione efficiente degli adesivi termofusibili.
Produzione di filtri dell'aria
I prodotti filtranti possono contenere ampie aree di incollaggio, così come zone di tenuta ristrette.
Il sistema adesivo deve garantire un'erogazione stabile senza eccessiva nebulizzazione che potrebbe interferire con il materiale filtrante.
Questo è un altro esempio del perché la selezione dell'ugello specifico per l'applicazione e la regolazione del processo siano essenziali.
5. Quali sono le cause della spruzzatura eccessiva?
La nebulizzazione eccessiva è spesso la conseguenza visibile di uno squilibrio tra diverse variabili di processo.
Le cause più comuni includono:
Pressione eccessiva
Una pressione eccessiva può spingere l'adesivo oltre l'area target.
Ugello errato
Un ugello con un angolo di spruzzo o caratteristiche di erogazione inadeguate può creare una copertura eccessiva.
Distanza di spruzzo eccessiva
Una distanza maggiore tra la pistola e il substrato può consentire all'adesivo di diffondersi al di fuori dell'area prevista.
Produzione eccessiva di adesivo
Se la velocità di applicazione è superiore a quella richiesta dal substrato, si accumula un eccesso di adesivo.
Sincronizzazione errata
Quando la pistola a spruzzo e la linea di produzione non sono correttamente sincronizzate, l'adesivo può essere applicato prima o dopo la zona di incollaggio prevista.
Temperatura adesiva instabile
Le variazioni di viscosità possono alterare il getto dello spray.
Ecco perché la semplice riduzione della pressione non è sempre la soluzione corretta.
Un ingegnere di processo dovrebbe identificare la causa effettiva prima di modificare i parametri.
6. Come possono i produttori ridurre gli sprechi di adesivo?
Ridurre il consumo di adesivo non significa necessariamente ridurre al minimo lo strato adesivo.
L'obiettivo è raggiungere le prestazioni di adesione richieste con unapplicazione adesiva controllata e ripetibile.
Una sequenza di ottimizzazione utile è la seguente:
Fase 1: Confermare le specifiche dell'adesivo
Verificare la viscosità, la temperatura consigliata e il metodo di applicazione.
Fase 2 — Stabilizzare la temperatura
Assicurarsi che il fusore e il tubo riscaldato mantengano condizioni di processo adeguate.
Passaggio 3 — Impostare la pressione appropriata
Regolare la pressione in base all'adesivo e all'ugello.
Fase 4: Ottimizzazione della selezione dell'ugello
Scegliere il getto di spruzzo in base all'area di incollaggio effettiva.
Fase 5 — Controllare la distanza di spruzzo
Mantenere una distanza costante durante l'applicazione manuale o automatizzata.
Fase 6 — Sincronizzare la velocità di produzione
Adattare la produzione di adesivo alla velocità della linea.
Fase 7 — Misurare il consumo di adesivo
Registrare il consumo di adesivo per prodotto o per lotto di produzione.
Quest'ultimo passaggio è particolarmente importante.
Senza effettuare misurazioni, una fabbrica potrebbe presumere che il nuovo processo consenta di risparmiare adesivo, senza però sapere se ciò corrisponda effettivamente al vero.
7. I dati tecnici devono essere utilizzati per le decisioni di processo
Nell'ambito degli acquisti industriali, le specifiche delle apparecchiature dovrebbero essere collegate a indicatori di produzione misurabili.
Una valutazione pratica dello stabilimento può includere:
| KPI | Metodo di misurazione |
|---|---|
| Consumo di adesivo | kg/prodotto o kg/1.000 prodotti |
| larghezza dello spruzzo | mm |
| Temperatura di applicazione | °C |
| pressione adesiva | sbarra |
| Velocità di linea | m/min o pezzi/min |
| Tasso di difettosità | % |
| Tasso di rilavorazione | % |
| Frequenza di pulizia degli ugelli | orari/turno |
| Tempo di inattività non pianificato | minuti/turno |
| rifiuti adesivi | kg/settimana o kg/mese |
Questi indicatori permettono ai produttori di confrontare oggettivamente i vecchi e i nuovi processi.
Ad esempio, se una fabbrica attualmente consuma 12 kg di adesivo ogni 1.000 prodotti, il team acquisti può stabilire questo valore come punto di riferimento.
Dopo l'ottimizzazione delle attrezzature, la fabbrica può misurare i nuovi consumi in condizioni di produzione comparabili.
Ciò è molto più significativo che dichiarare una generica percentuale di risparmio sull'adesivo.
8. Decisioni di approvvigionamento: cosa dovrebbero chiedere gli acquirenti ai fornitori?
Prima di ordinare un sistema di spruzzatura a caldo, i team addetti agli acquisti dovrebbero fornire al fornitore il maggior numero possibile di informazioni sull'applicazione.
Informazioni sull'adesivo
Marca dell'adesivo
Modello adesivo
Viscosità
Temperatura di lavorazione consigliata
Formato della confezione
Metodo di applicazione
Informazioni sul prodotto
Dimensioni del prodotto
Tipo di substrato
Area di incollaggio
Schema adesivo richiesto
Peso dell'adesivo richiesto
Informazioni sulla produzione
Velocità di produzione
Orario di lavoro giornaliero
Numero di turni
Consumo attuale di adesivo
Tasso di difettosità attuale
Informazioni sull'automazione
Spruzzatura manuale o automatica
Numero di armi
Integrazione PLC
Sincronizzazione della linea di produzione
Requisiti di integrazione del robot
Queste informazioni consentono al fornitore delle apparecchiature di raccomandare una configurazione basata sui requisiti effettivi del processo.
9. Perché scegliere Saipu per soluzioni complete di adesivi termofusibili?
Saipu Electromechanical Device Co., LtdSi concentra su macchinari per la spruzzatura di adesivi termofusibili e fornisce soluzioni di attrezzature per un'ampia gamma di applicazioni industriali.
Il suo ambito di applicazione comprende:
Incollaggio del materasso
Incollaggio degli interni automobilistici
Confezione
Pelletteria
Calzature
Materiali compositi
Bordatura
Rivestimento del profilo
Borse da corriere
Borse a mano
Rilegatura
Filtrazione dell'aria
Questa esperienza applicativa trasversale ai diversi settori è importante perché ogni applicazione ha una definizione diversa di "buona spruzzatura".
Per una fabbrica di materassi, la copertura di ampie superfici può essere importante.
Per un fornitore di interni per autoveicoli, la distribuzione controllata e l'aspetto estetico potrebbero richiedere maggiore attenzione.
Nel settore degli imballaggi, la velocità di produzione e la ripetibilità possono essere i fattori predominanti.
Nel settore della pelletteria, la precisione nell'applicazione può essere ancora più importante.
Pertanto, l'approccio di Saipu è quello di valutare iladesivo + materiale + schema di applicazione + velocità di produzione + configurazione delle attrezzaturecome sistema completo.
10. Dalla selezione delle attrezzature alla messa in servizio in fabbrica
Un fornitore affidabile non dovrebbe sparire dopo aver consegnato la macchina.
Un progetto pratico di incollaggio a caldo può prevedere diverse fasi.
① Valutazione della candidatura
Comprendere il prodotto del cliente, l'adesivo e gli obiettivi di produzione.
② Configurazione dell'apparecchiatura
Selezionare la capacità di fusione, la pompa, il tubo flessibile, la pistola a spruzzo e l'ugello appropriati.
③ Corrispondenza dei processi
Regolare la temperatura, la pressione, il getto e la distanza di applicazione.
④ Collaudo delle macchine
Verificare le prestazioni di erogazione e spruzzatura dell'adesivo prima della produzione.
⑤ Avvio della produzione
Regolare con precisione l'attrezzatura in base alla velocità di linea e al substrato effettivi del cliente.
⑥ Assistenza post-vendita
Fornire assistenza tecnica per il funzionamento, la manutenzione e la risoluzione dei problemi.
Questo processo trasforma l'acquisto di un macchinario in una vera e propria soluzione produttiva.
11. Domande frequenti
Perché il getto di spray termofusibile risulta irregolare?
Tra le possibili cause si annoverano: temperatura instabile dell'adesivo, pressione errata, selezione inadeguata dell'ugello, distanza di spruzzatura non uniforme, variazioni della viscosità dell'adesivo o scarsa sincronizzazione con la linea di produzione.
Come posso ridurre la dispersione di adesivo termofusibile?
Iniziate verificando la temperatura dell'adesivo, la pressione, la selezione dell'ugello, la distanza di spruzzatura e la quantità di adesivo erogata. La soluzione corretta dipende dall'adesivo specifico e dall'applicazione.
Una macchina per la saldatura a caldo di dimensioni maggiori migliora automaticamente la qualità della spruzzatura?
No. La capacità di fusione è solo uno dei fattori. La stabilità della pompa, il controllo della temperatura, la regolazione della pressione, i tubi riscaldati e la configurazione della pistola/ugello possono essere altrettanto importanti.
Un singolo sistema di fusione a caldo può essere utilizzato in diversi settori industriali?
Potenzialmente sì, a condizione che la configurazione della macchina sia adatta all'adesivo e ai requisiti dell'applicazione. Applicazioni diverse possono richiedere pistole, ugelli e parametri di processo differenti.
Come devo scegliere un ugello spray?
L'ugello deve essere selezionato in base alla viscosità dell'adesivo, alla larghezza di spruzzo, al substrato, alla velocità della linea e al modello di applicazione richiesto. Si consiglia di effettuare una prova di produzione prima di finalizzare la configurazione.
Saipu è in grado di fornire soluzioni personalizzate di spruzzatura a caldo?
Sì. I clienti possono fornire informazioni sull'adesivo, dettagli sul prodotto, requisiti di applicazione e parametri della linea di produzione, in modo che la configurazione dell'attrezzatura possa essere valutata di conseguenza.
12. Conclusione: Una migliore spruzzatura inizia con un migliore controllo del processo
La nebulizzazione irregolare e la nebulizzazione eccessiva sono raramente causate da un singolo fattore.
Sono generalmente il risultato di diverse variabili che agiscono in sinergia:
Temperatura + viscosità + pressione + ugello + distanza di spruzzo + portata + velocità di linea + substrato.
Per questo motivo i produttori dovrebbero evitare di scegliere le apparecchiature basandosi esclusivamente sulla capacità del serbatoio o sul prezzo della macchina.
Un sistema di spruzzatura di adesivo termofusibile configurato correttamente dovrebbe garantire un'erogazione stabile dell'adesivo, offrendo al contempo ai team di produzione un controllo sufficiente per ottimizzare il processo di applicazione.
Per i produttori che lavorano con materassi, interni automobilistici, imballaggi, articoli in pelle, calzature, materiali compositi, bordatura, confezionamento, borse per spedizioni, borse con manici, rilegatura e filtrazione dell'aria, l'attrezzatura giusta può diventare un elemento importante per migliorare la consistenza dell'incollaggio e controllare il consumo di adesivo.
Saipu Electromechanical Device Co., LtdFornisce attrezzature per la spruzzatura di adesivi termofusibili e soluzioni applicative progettate in base alle diverse esigenze di incollaggio industriale.
Se nel vostro stabilimento si verificano problemi di spruzzatura irregolare, consumo eccessivo di adesivo, pulizia frequente degli ugelli o difetti di sovra-spruzzatura, non iniziate semplicemente aumentando o diminuendo la pressione.
Iniziate descrivendo l'intero processo.
Comunicaci il tipo di adesivo, il substrato, il prodotto, la larghezza di spruzzatura, la velocità della linea e il problema di produzione attuale. Saipu può aiutarti a valutare la configurazione di spruzzatura dell'adesivo termofusibile più appropriata e a realizzare un processo di incollaggio più stabile.
Hai bisogno di una soluzione adesiva termofusibile per la tua linea di produzione?
Contatta Saipu Electromechanical Device Co., Ltd. per discutere i requisiti della tua applicazione e la configurazione delle apparecchiature.
Sito web: https://www.saipu-adhesivemachine.com/
Dalla fornitura dell'adesivo alla spruzzatura finale, l'obiettivo è semplice: più adesivo dove serve, meno sprechi dove non ce n'è bisogno.